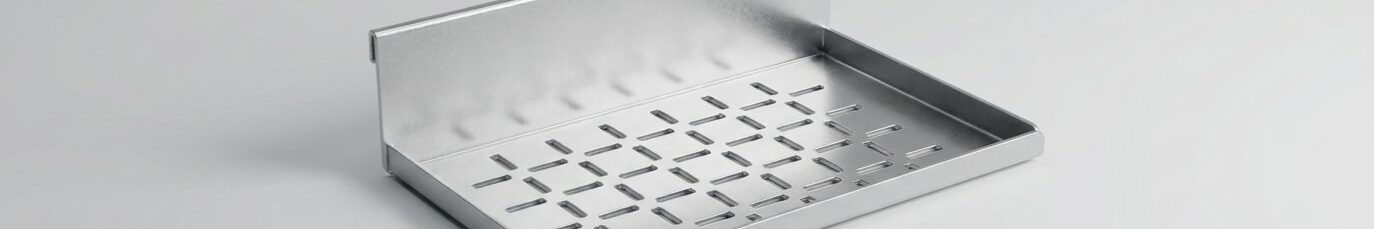
La Tôlerie Rémond a réalisé en grande série de petites pièces en aluminium de 1 mm pour un client de la décoration d’intérieur. Le défi : une séquence de pliages complexes terminée par un pli écrasé qui sert d’accroche au produit, sur une pièce découpée au combiné laser-poinçonnage. Un exemple concret du savoir-faire en pliage d’aluminium fin de l’atelier de Montbard, en Côte-d’Or.
Quel était le cahier des charges de ces pièces en aluminium ?
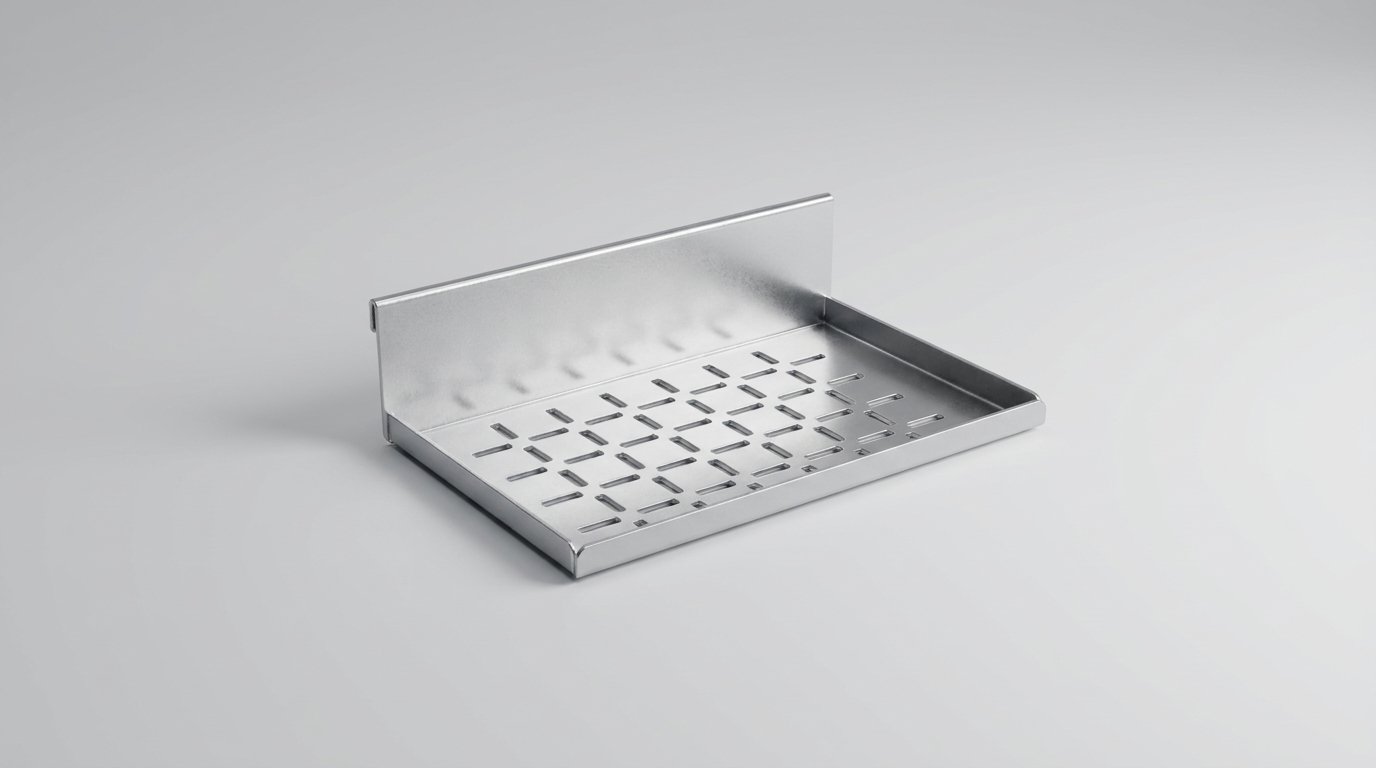
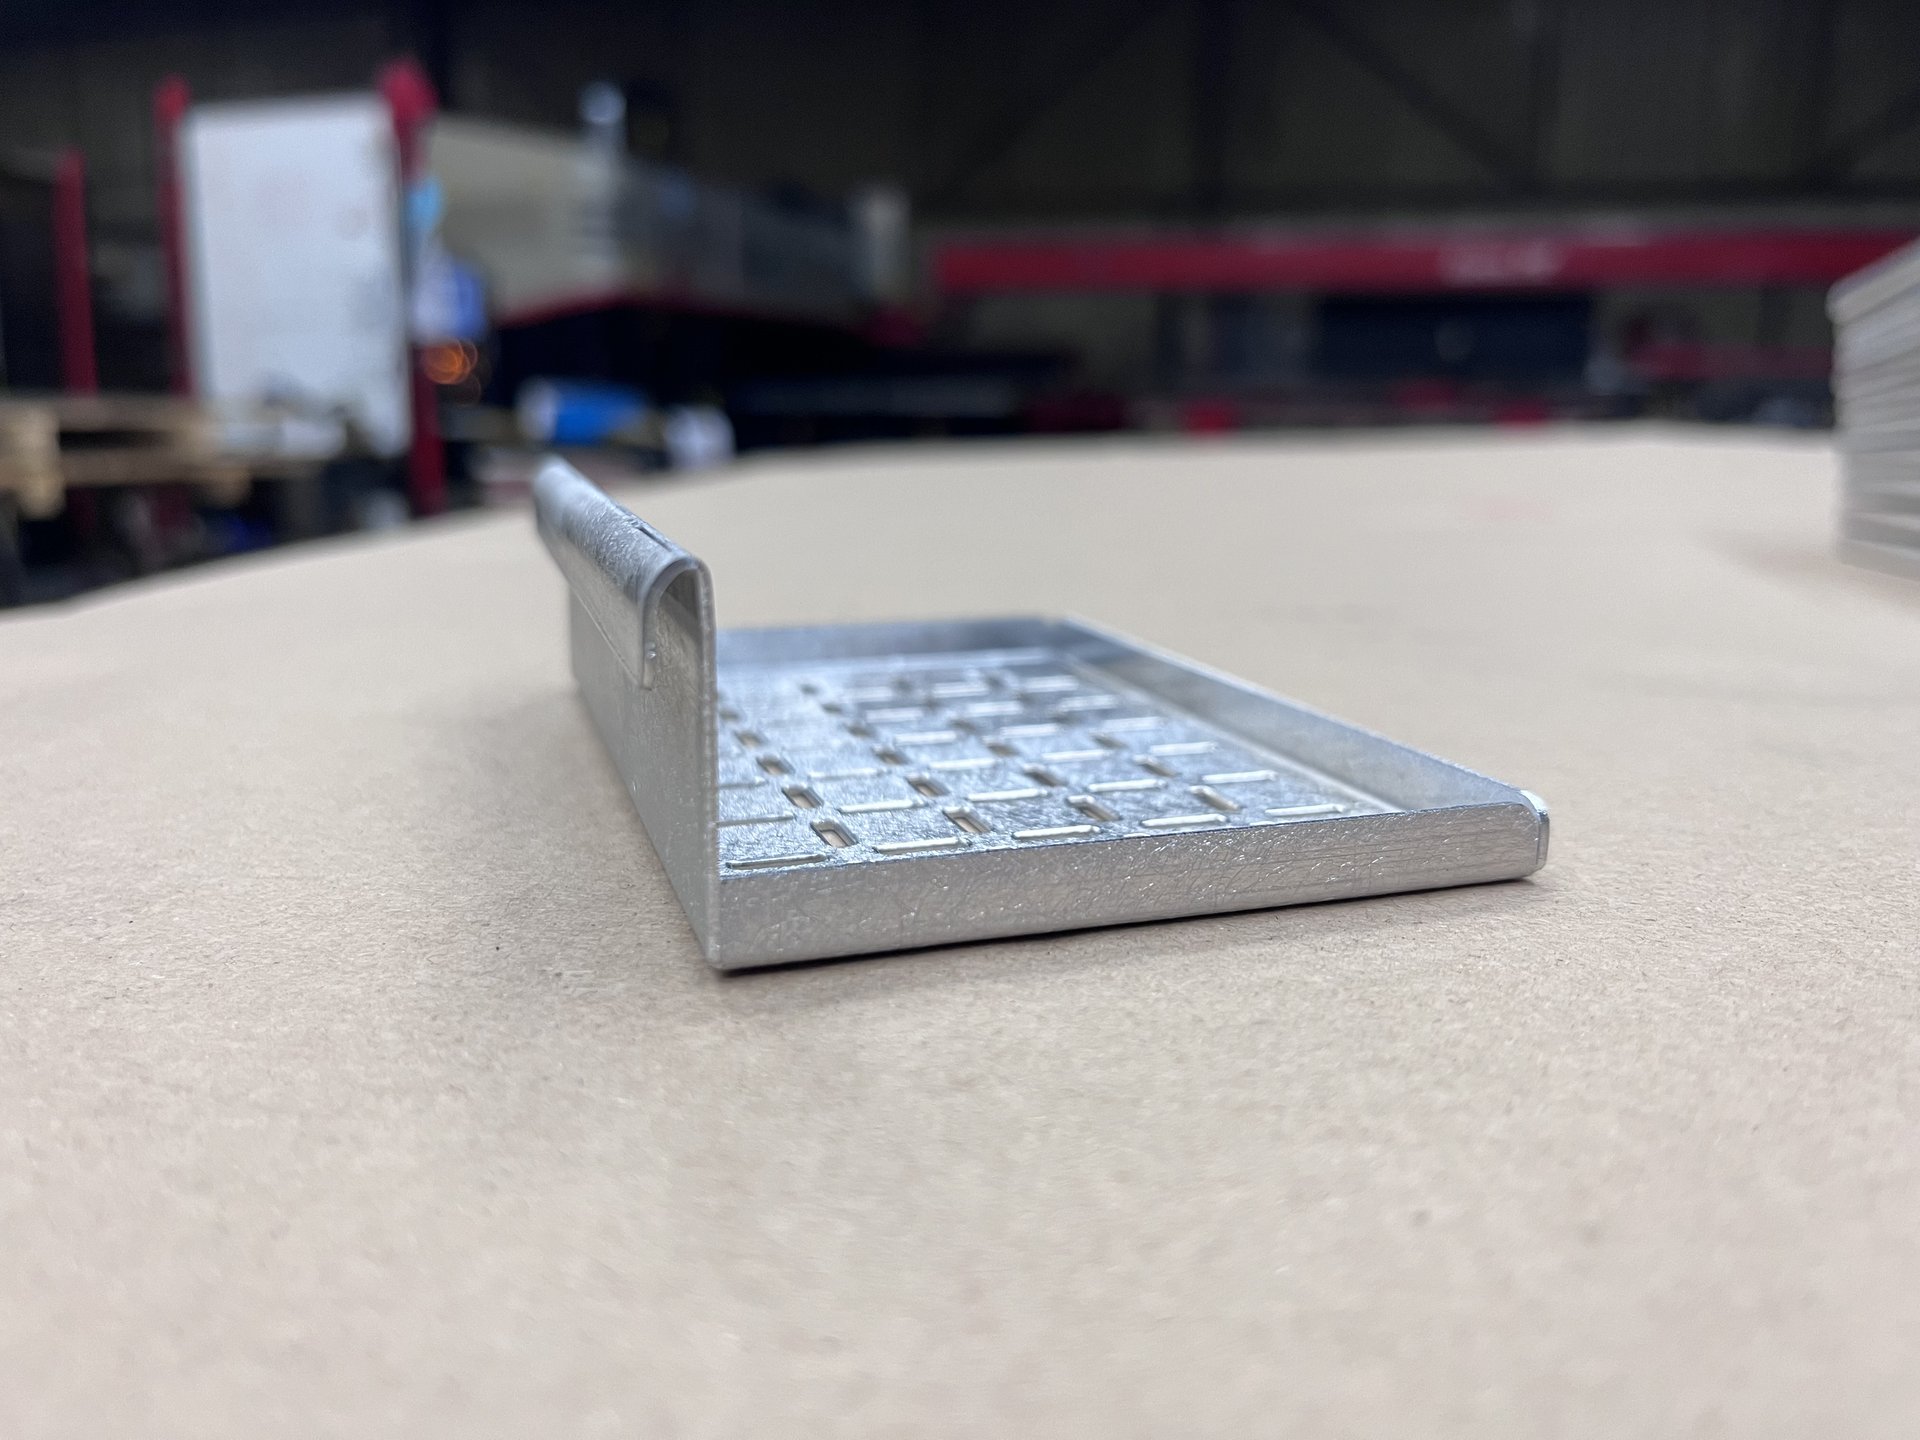
Le besoin portait sur de petites pièces en aluminium de 1 mm, à produire en grande série, avec une géométrie pliée qui permet d’accrocher le produit sur un support. Chaque pièce comporte :
- un fond plat ajouré d’un réseau régulier de lumières oblongues ;
- des rebords relevés sur le contour du fond ;
- un dosseret vertical terminé par un pli écrasé, qui forme l’accroche ;
- une exigence de répétabilité forte, puisque toutes les pièces doivent s’accrocher de la même façon.
Sur de l’aluminium fin, ces contraintes imposent de maîtriser à la fois la découpe, l’ordre des plis et l’aspect de surface.
Pourquoi découper l’aluminium au combiné laser-poinçonnage ?
Le combiné laser-poinçonnage permet de découper rapidement les motifs répétitifs par poinçonnage et de détourer le contour au laser, sans changer de machine. Pour cette série, le motif ajouré du fond, composé de nombreuses lumières identiques, est réalisé en poinçonnage, plus rapide qu’une découpe laser sur des formes répétées. Le laser se charge du contour extérieur et des zones qui demandent une découpe libre.
L’atelier de la Tôlerie Rémond est équipé d’un combiné laser / poinçonnage AMADA qui accepte des formats jusqu’à 1250 x2500 mm. Plusieurs flans sont imbriqués sur chaque tôle, ce qui limite les chutes et garantit des cotes identiques sur toute la série.
Comment réaliser un pli écrasé sur de l’aluminium de 1 mm ?
Un pli écrasé sur aluminium de 1 mm se réalise en deux temps sur presse plieuse : un premier pli à angle aigu, puis un écrasement à plat qui referme la tôle sur elle-même. La difficulté est de l’intégrer dans une séquence de pliages complexes : une fois les rebords et le dosseret formés, la pièce doit encore pouvoir passer sous l’outil sans collision.
Les régleurs de l’atelier ont donc défini l’ordre des plis, le choix des outils et les butées pour chaque étape. Les pièces sont pliées sur les presses plieuses AMADA de l’atelier, qui permettent de travailler aussi bien de petites pièces comme celles-ci que des tôles jusqu’à 3 m. Résultat : un pli écrasé régulier, sans fissure ni marquage visible, qui rigidifie le dosseret et offre une accroche fiable.
Comment garantir la qualité sur une grande série de pièces pliées ?
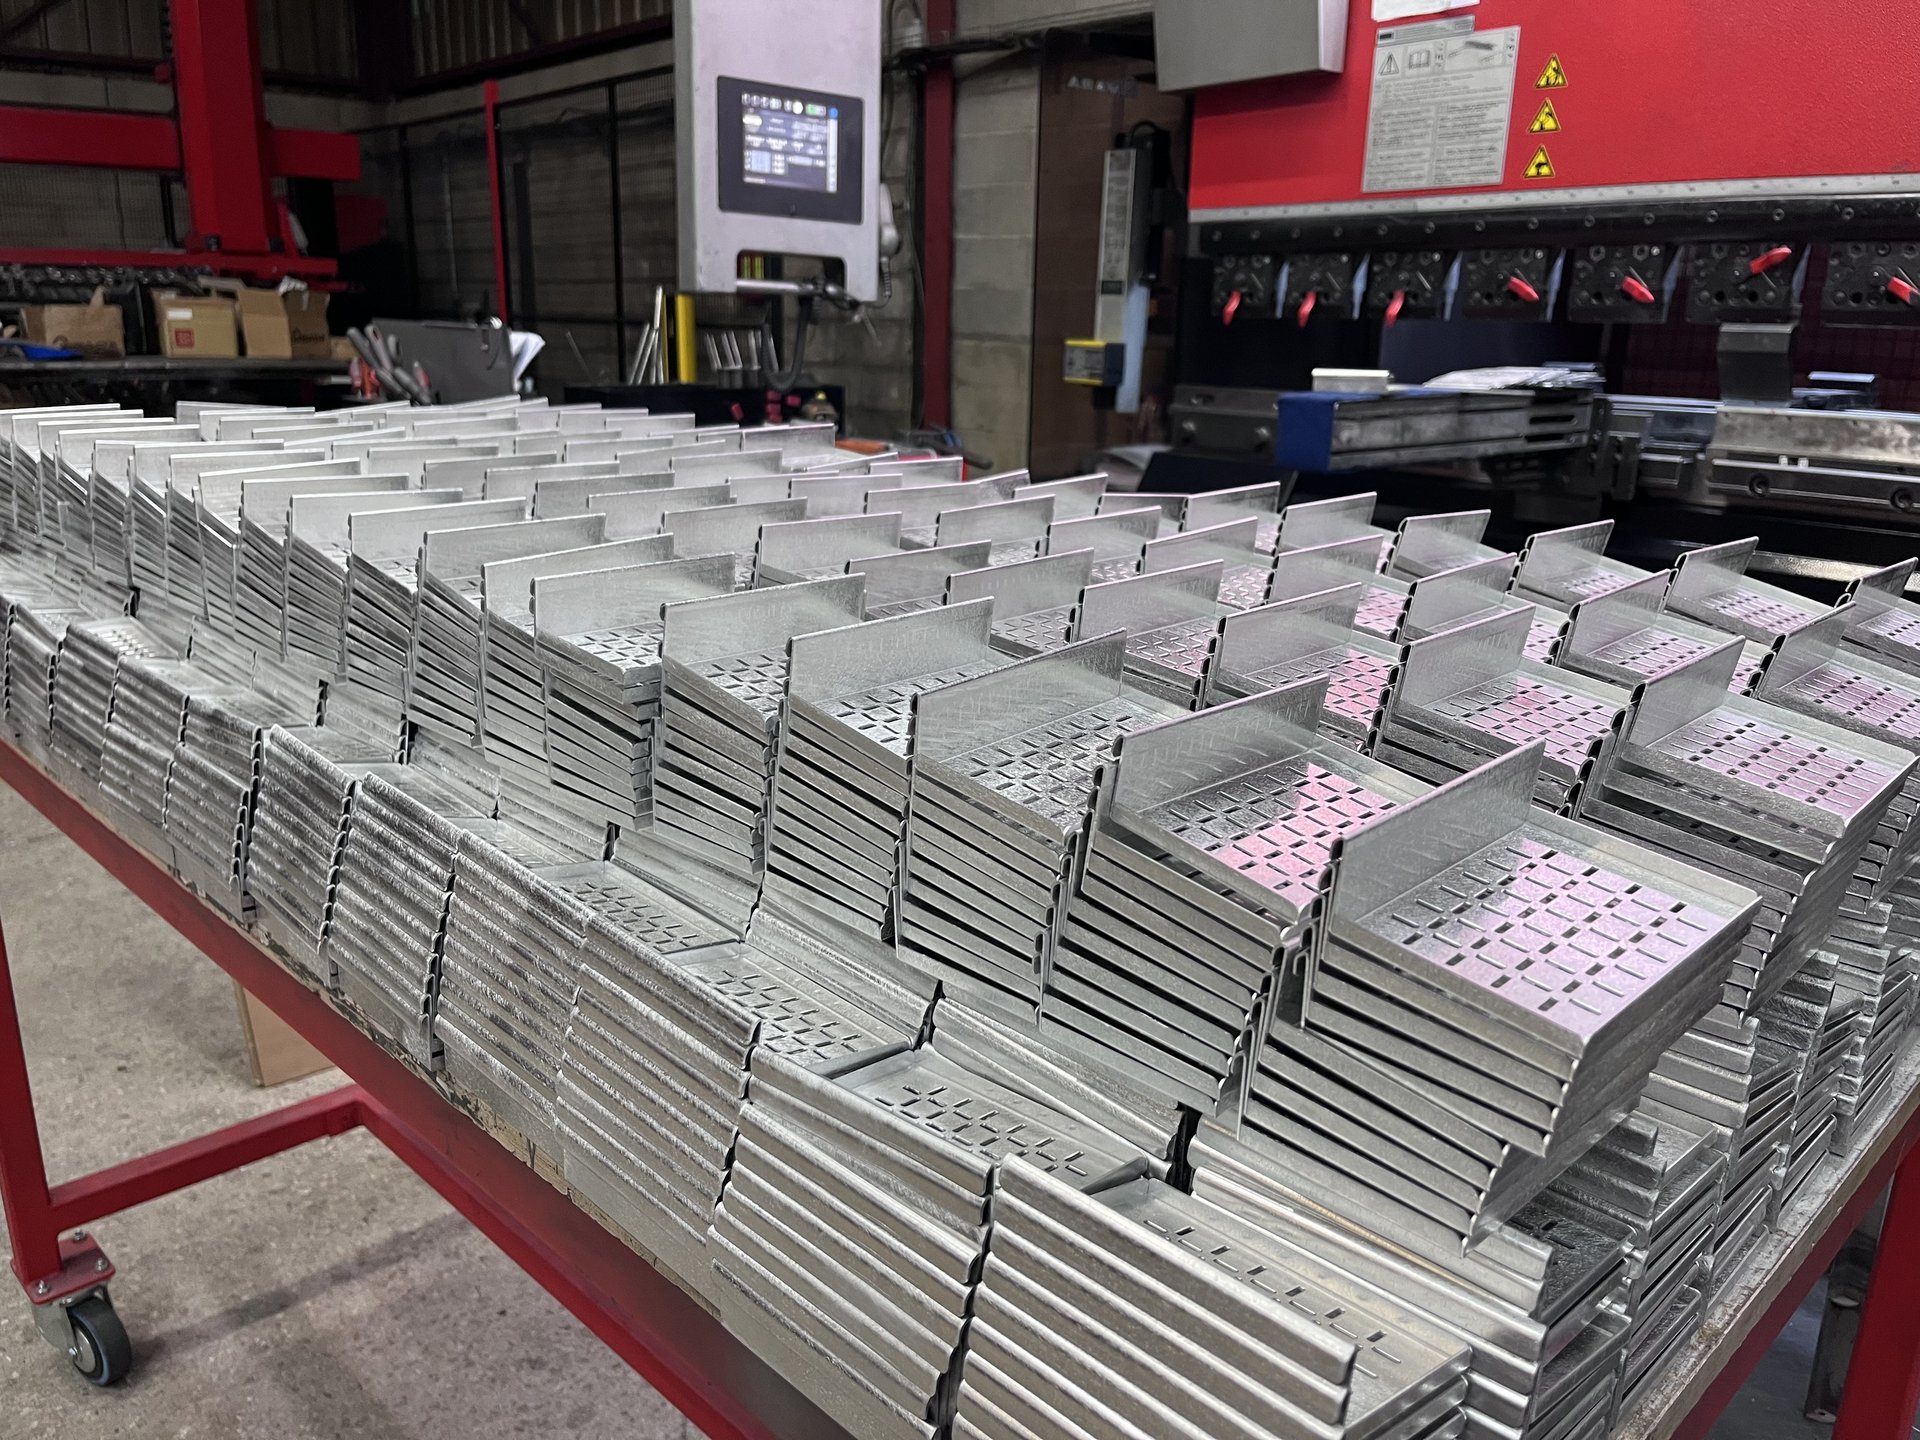
La qualité d’une grande série de pièces pliées se garantit par une gamme de fabrication figée, des contrôles réguliers et une traçabilité de chaque lot. Pour ce projet, la Tôlerie Rémond a assuré la traçabilité et le suivi qualité tout au long du processus, de la découpe des flans jusqu’au dernier pli. Les pièces sont ensuite rangées en piles par lots, prêtes pour le conditionnement.
La Tôlerie Rémond est une entreprise de tôlerie fine et de chaudronnerie installée à Montbard, en Côte-d’Or (Bourgogne), qui conçoit et fabrique sur mesure des pièces, des enveloppes et du mobilier métalliques, du prototype à la série, grâce à son bureau d’études intégré et à son atelier de découpe, de pliage et de soudure.
Cette organisation permet à l’atelier de passer du prototype à des séries de plusieurs centaines ou milliers de pièces, avec des délais de fabrication habituels de 1 à 5 semaines selon le volume et la finition. L’aluminium, l’acier décapé ou galvanisé et l’inox 304L ou 316L y sont travaillés de 0,5 à 6 mm.
Caractéristiques de la réalisation
- Secteur client : décoration d’intérieur
- Pièce : petite pièce pliée à accrocher sur un support
- Matériau : aluminium, épaisseur 1 mm
- Découpe : combiné laser-poinçonnage, fond ajouré de lumières oblongues
- Pliage : séquence de pliages complexes avec pli écrasé
- Volume : grande série
- Qualité : traçabilité et suivi qualité sur l’ensemble du processus
- Lieu de fabrication : Montbard, Côte-d’Or (Bourgogne)
Questions fréquentes
Quelle est la différence entre un pli écrasé et un ourlet ?
Un pli écrasé replie la tôle complètement à plat sur elle-même, alors qu’un ourlet peut laisser un léger rayon ou un espace. Sur ces pièces en aluminium de 1 mm, la Tôlerie Rémond a réalisé un pli écrasé pour rigidifier le bord et créer une accroche fiable.
Le poinçonnage est-il adapté aux grandes séries en aluminium ?
Oui, le poinçonnage est très efficace pour répéter un même motif sur un grand nombre de pièces. La Tôlerie Rémond l’associe au laser sur un combiné AMADA : le poinçon réalise les ajours répétitifs et le laser découpe les contours.
Quelles épaisseurs d’aluminium la Tôlerie Rémond peut-elle plier ?
La Tôlerie Rémond découpe et plie l’aluminium, l’acier et l’inox de 0,5 à 6 mm d’épaisseur. Ses presses plieuses AMADA traitent aussi bien de petites pièces de série que des pièces jusqu’à 3 m de long.
Quels sont les délais pour une série de pièces en tôle pliée ?
À la Tôlerie Rémond, les délais de fabrication habituels vont de 1 à 5 semaines selon le volume et la finition demandée. Une validation sur prototype peut précéder le lancement de la série.
Confiez votre série de pièces en tôle pliée à la Tôlerie Rémond
Vous recherchez un sous-traitant en tôlerie fine capable de plier de l’aluminium fin en grande série, avec des plis complexes et un suivi qualité rigoureux ? L’atelier de Montbard intervient pour les industriels, les marques et les bureaux d’études de Bourgogne et de toute la France, et son bureau d’études intégré peut reprendre votre pièce dès le brief. Découvrez aussi notre savoir-faire en tôle perforée décorative sur mesure et demandez votre devis.